

Sala 102, edifício 13, Área A, Parque Wanyang Zhongchuang, cidade de Ganyao, Condado de Jiashan, Zhejiang China.
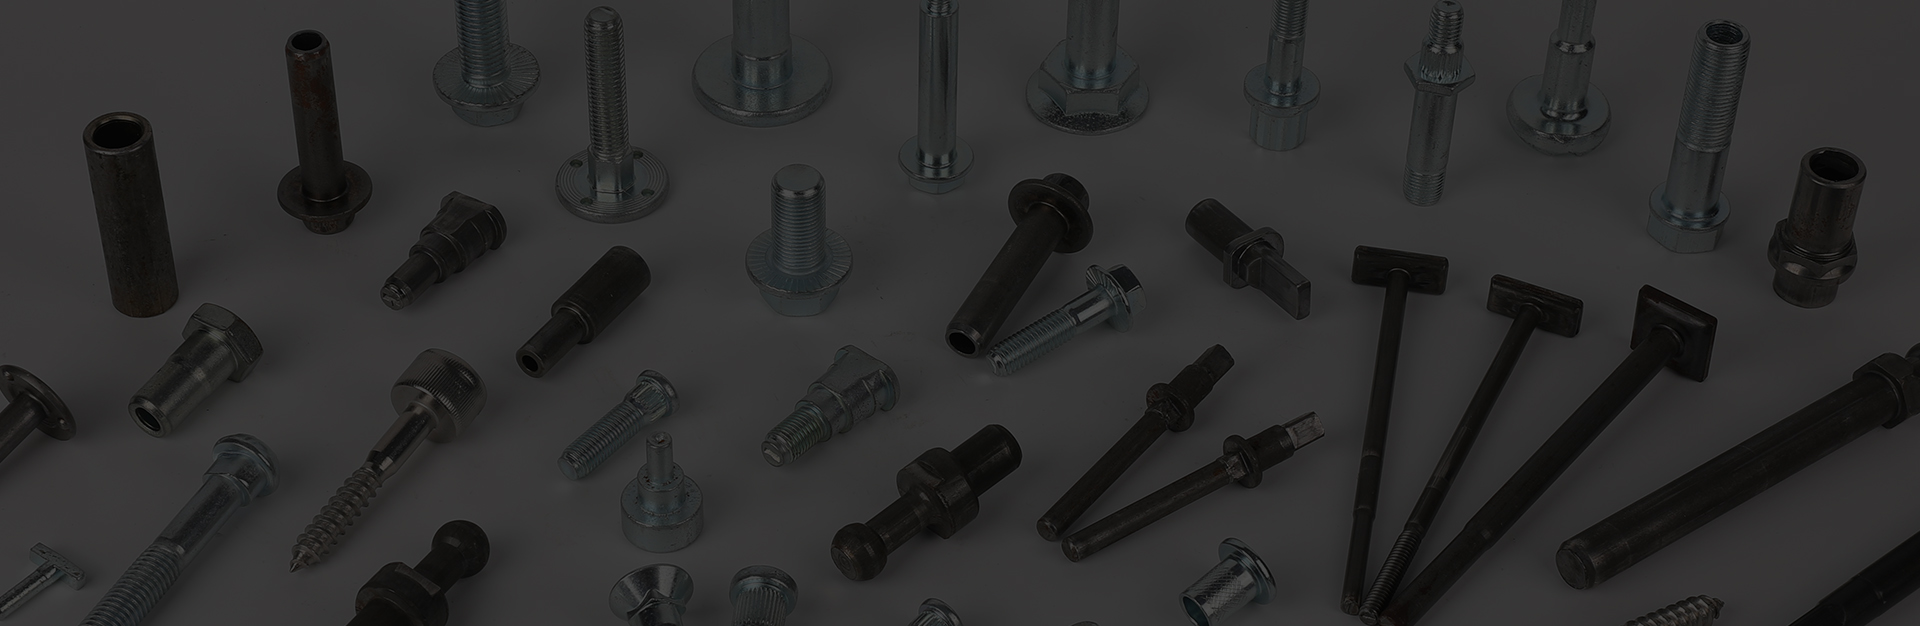
Se a cotação de um fixador custa uma fração do preço de usinagem, a diferença quase sempre é o processo de encabeçamento a frio. Uma plataforma fria de múltiplas estações puxa o fio enrolado, corta um pedaço com o volume exato e o molda dentro de matrizes fechadas em temperatura ambiente, geralmente de 100 a 400 peças por minuto, quase sem sucata.
Essa é a resposta curta e explica as três coisas com as quais os compradores se preocupam: o rendimento do material permanece próximo de 100%, a resistência à fadiga aumenta porque o fluxo do grão segue a peça em vez de ser cortado através dela, e o custo unitário cai quando o ferramental é amortizado. As perguntas mais difíceis são mais restritas. Quantos golpes uma determinada geometria precisa? Quanta deformação o fio sofrerá antes de rachar? Quais tolerâncias podem ser mantidas sem uma segunda operação?
Uma cabeça fria não é uma única prensa. É uma cadeia de operações concluída em menos de um segundo, e cada etapa prepara o metal para a próxima. A sequência abaixo é típica para uma máquina de três matrizes e quatro golpes executando um parafuso sextavado de fio de baixo carbono de 5,5 mm a 8 mm.
O fio sai da bobina, passa pelos rolos de endireitamento e é puxado para frente pelos rolos de alimentação que medem o comprimento exato do pedaço. Uma faca de corte corta o fio contra uma matriz de corte. Aquela face cortada importa mais do que parece: um corte em ângulo ou rebarba torna-se uma volta ou uma dobra três golpes depois, e nenhuma operação de acabamento o remove depois.
O primeiro golpe esquadra a lesma e pré-molda-a em um diâmetro que ficará na próxima matriz sem deformar. O segundo golpe perturba a cabeça e reduz a haste por extrusão. O terceiro golpe finaliza a cabeça, a face da arruela e o chanfro. Peças com haste longa sob uma cabeça grande, como parafusos de ombro escalonados e parafusos de cabeça em T, geralmente precisam de estações extras porque cada golpe só pode mover uma determinada quantidade de metal de uma vez.
As partes sólidas são aparadas para remover rebarbas; as partes ocas são perfuradas com um punção que empurra uma peça para fora da haste. Os fios são enrolados entre matrizes planas ou cilíndricas, o que desloca o metal em vez de cortá-lo e deixa o grão correndo continuamente pelas raízes do fio.
Usinar um parafuso a partir de barra corta a fibra. Cada raiz de rosca e cada filete terminam com as fibras metálicas percorrendo o caminho de tensão, que é exatamente onde começam as trincas por fadiga. O descabeçamento a frio faz o oposto: as fibras dobram-se em torno do filete da cabeça à haste e correm paralelamente à haste, de modo que uma rachadura tem que cruzar o grão em vez de segui-lo.
O trabalho a frio também aumenta a resistência. Aços com baixo teor de carbono e boro, como o 10B21, endurecem o suficiente para que um parafuso formado atinja o grau 8,8 após têmpera e revenido, e o aço inoxidável austenítico, como o 304, ganha resistência ao escoamento mensurável simplesmente pela deformação. É também por isso que as roscas laminadas toleram uma pré-carga mais elevada do que as roscas cortadas do mesmo tamanho nominal. A geometria da rosca é mais forte e não apenas mais suave.
Cada material tem um limite de quão longe pode ser empurrado de uma só vez. Como regra geral, uma haste sem suporte pode ser deslocada até cerca de 2,5 vezes seu diâmetro original antes de entortar; apoiar a haste dentro de uma matriz aumenta esse teto, mas acrescenta ferramentas e custos. Exceda o limite e a falha será previsível: rachaduras em forma de chevron dentro da haste durante a extrusão para trás, dobras onde a superfície externa se dobra sobre si mesma ou rachaduras de cisalhamento saindo da extremidade cisalhada do slug.
A lubrificação é o outro limite rígido. O aço carbono é normalmente revestido com fosfato e ensaboado, de modo que o revestimento transporta lubrificante para a matriz sob pressão. O aço inoxidável não aceita bem esse revestimento e necessita de lubrificantes oxalato ou clorados, que funcionam mais lentamente e custam mais. O alumínio se forma de forma limpa, mas irrita rapidamente. Quando uma peça é descrita como impossível de ser fria, a causa geralmente é uma de três coisas: muita deformação em uma única estação, transportador de lubrificante errado ou fio com diâmetro inconsistente vindo da fresadora.
As partes ocas ficam bem na borda do envelope. A extrusão para trás forma o furo enquanto o diâmetro externo é confinado pela matriz, então um punção perfura a teia restante, deixando uma parede sem costura.
Parafuso de flange oco personalizado para conexões de tubo de óleo Parafuso de flange oco para conexões de tubos de óleo, adequado para produção a frio, oferecido em aço carbono M12 x 55 mm com tamanho, classe e acabamento personalizáveis. Ver Produto → O cabeçote frio é barato por peça e caro por configuração. O ferramental para uma peça pode custar de alguns milhares a bem mais de dez mil dólares, dependendo do número de matrizes, pastilhas de metal duro e se são necessárias estações de perfuração ou corte. Esse custo só faz sentido quando é distribuído por toda a produção, e é por isso que o processo domina em volumes na casa das dezenas de milhares e perde para a usinagem em volumes na casa das centenas.
| Rota | Rendimento de materiais | Saída típica | Efeito na força | Custo de ferramentas |
|---|---|---|---|---|
| Título frio | 95-99 por cento | 100-400 peças por minuto | Aumenta através do fluxo de grãos e endurecimento por trabalho | Alto, amortizado sobre o volume |
| Usinagem de parafusos | 50-70 por cento | 10-60 peças por minuto | Neutro ou reduzido nas raízes do fio | Baixo |
| Forjamento a quente | 85-95 por cento | 30-90 peças por minuto | Neutro, requer tratamento térmico posterior | Moderado a alto |
Os números exatos variam de acordo com o tamanho e a classe da peça, mas o padrão se mantém. Onde o cabeçote a frio perde no papel, geralmente é uma peça que precisa de usinagem secundária de qualquer maneira: um furo cruzado apertado, um plano fresado ou uma tolerância de furo que a matriz não consegue suportar. Esses recursos são mais baratos de serem adicionados após a conformação do que forçados na matriz.
A maioria das discussões entre comprador e fornecedor remonta a um desenho que não indica o que realmente importa. Um desenho de cabeçalho frio utilizável normalmente define o seguinte:
Na área de produção, a fiscalização segue a mesma lógica. As primeiras amostras são verificadas quanto à altura da cabeça, diâmetro da haste e calibragem da rosca. As verificações durante o processo detectam o desgaste da matriz antes que ele saia da tolerância. Uma passagem visual final procura voltas, rachaduras e cabeças mal preenchidas. Para peças críticas de segurança, a detecção de trincas e os testes de dureza após o tratamento térmico são padrão e não opcionais.
Como as ferramentas e o processo estão intimamente ligados, o controle do fornecedor sobre suas próprias matrizes é tão importante quanto a própria máquina. Um fabricante que corta suas próprias ferramentas e opera as plataformas internamente pode ajustar uma sequência de golpe quando um lote começa a rachar, em vez de enviar o problema de volta a terceiros. Essa é a razão prática para olhar fundo de fábrica antes da tabela de preços. Estações de matrizes, estoque de fios e parceiros de tratamento térmico aparecem nas primeiras semanas de produção.
Para geometrias não padronizadas, a conversa deve começar com o desenho e a aplicação, e não com um número de catálogo. Desenvolvimento de fixadores personalizados funciona melhor quando o fornecedor conhece o caminho da carga, o material correspondente e o torque de montagem, porque esses detalhes decidem o tipo do fio, o número de golpes e o revestimento.
A seleção de notas segue a mesma regra. Peças que sofrerão alta pré-carga ou vibração, incluindo hardware de montagem fotovoltaica, suportes de chassis e acessórios de pressão, geralmente justificam boro ou liga de aço que é temperado e revenido após a formação, com um revestimento compatível com o ambiente.
Parafuso de arado escareado folheado a zinco com pescoço quadrado de categoria 12,9 Parafuso de arado escareado de pescoço quadrado de alta resistência para fixação fotovoltaica, listado como M12 x 45 mm com zincagem e opções de tamanho, classe e acabamento personalizados. Ver Produto → O Cold Head recompensa os compradores que entendem onde funciona e onde para. Defina a classe do fio, mantenha as tolerâncias críticas realistas e separe as características que devem ser formadas daquelas que podem ser usinadas posteriormente. Faça isso e o processo entrega o que promete: quase zero de sucata, peças mais resistentes e custos unitários que a usinagem não consegue igualar em volume.
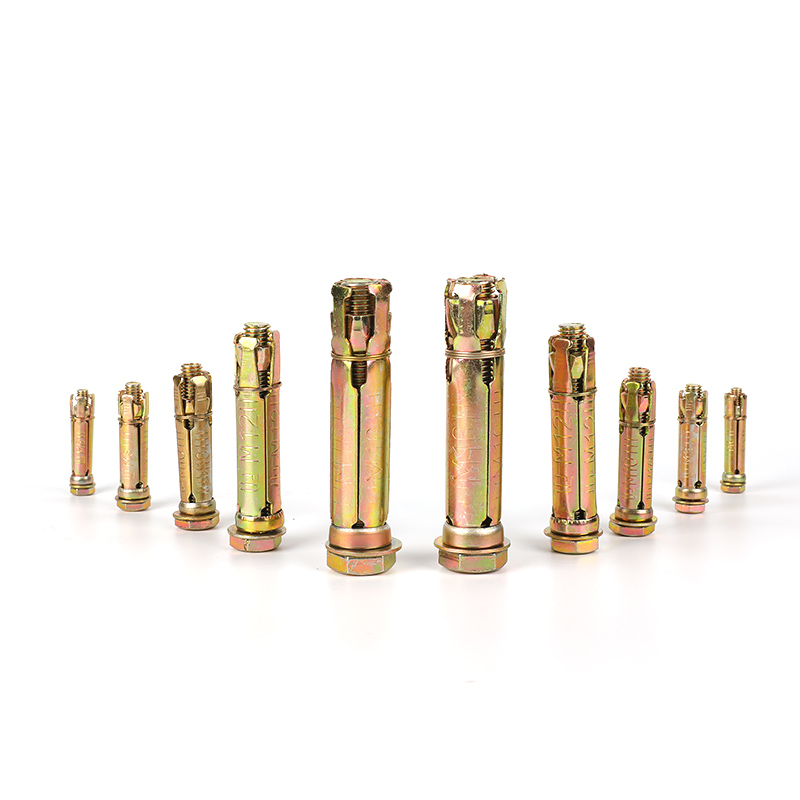
As ancoradoras fixas incluem parafusos, arruelas, porcas e escudos cilíndricos de 4pcs. Ao apertar os parafusos, os tubos de escudos se expandem e ...
Veja detalhes
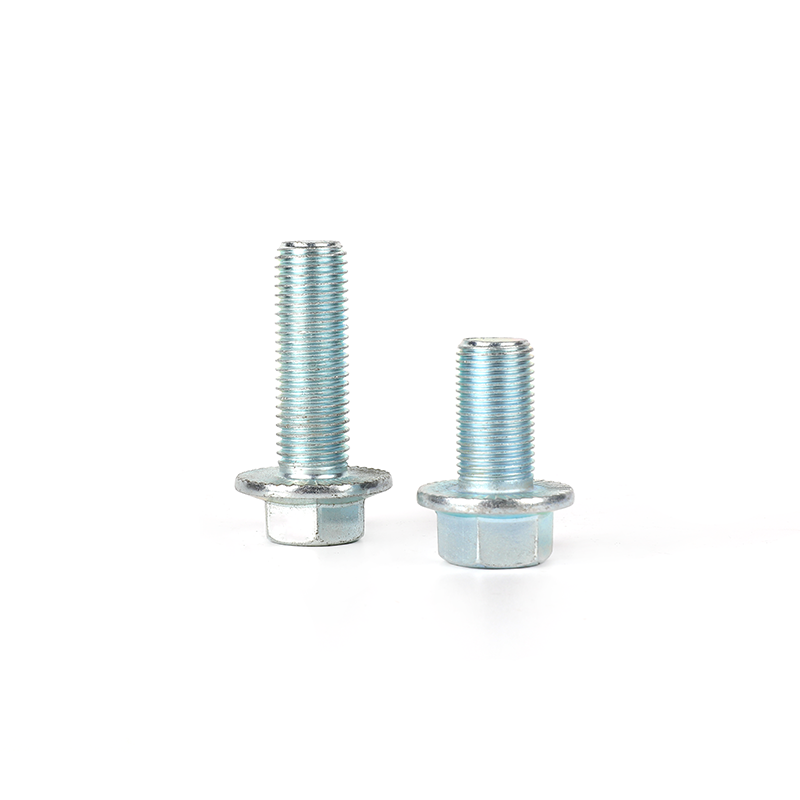
Os parafusos de flange são especialmente usados para conectar firmemente tubos e componentes com flanges. Produzimos parafusos de flange são sóli...
Veja detalhes
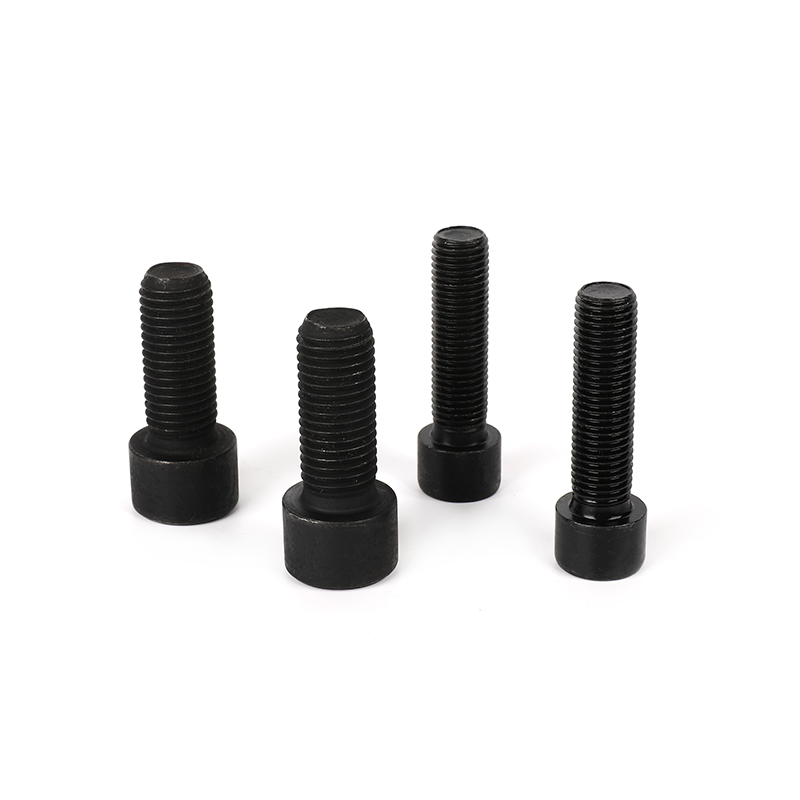
Os parafusos de soquete hexágono de tiroteio completo de Óxido preto da grau 8.8 têm um design hexadecimal interno e precisa ser usado com uma chav...
Veja detalhes
Os parafusos hexágonos de fibra de óxido preto de grau 8.8 é um fixador muito comum e requer uma chave inglesa ou hexadecimal para apertá-lo. Nosso...
Veja detalhes
Este produto é feito de aço carbono de alta qualidade e passa por um rigoroso processo de tratamento térmico. Tem alta resistência, boa elasticidad...
Veja detalhes
Este parafuso hexagono de tiro completo em aço inoxidável de 304 é um tipo de prendedores de material de aço inoxidável de alta qualidade e tem res...
Veja detalhes
Este parafuso de solda redondo de cabeça plana e redonda é um fixador adequado para uma variedade de aplicações de soldagem. Seu design de cabeça p...
Veja detalhes
Este parafuso de arado de pescoço da cabeça de batedeira de zinco de 12.9 de zinco tem as vantagens de alta precisão, alta operabilidade, alta resi...
Veja detalhes